Lợi Ích Tự Động Hoá Trong Ngành Cơ Khí
Ngày đăng: 22/02/2024
Tự động hoá mang đến nhiều lợi ích cho ngành sản xuất, trong đó có ngành cơ khí. Để rõ hơn về những lợi ích của tự động hoá trong ngành cơ khí, mời bạn cùng tìm hiểu ngay trong bài viết sau.
1. Lợi ích của tự động hoá
1.1 Tăng Năng Suất Sản Xuất
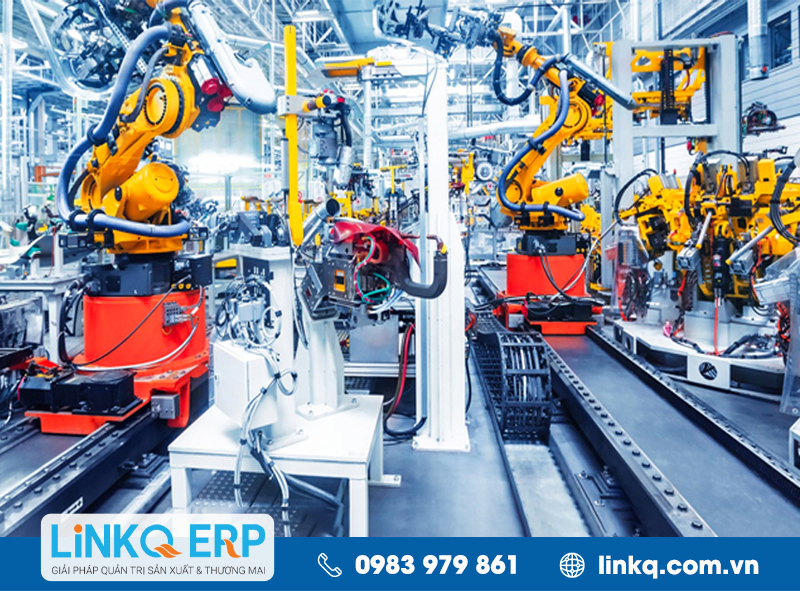
Một trong những lợi ích quan trọng nhất của việc tự động hóa trong kỹ thuật cơ khí chính là khả năng tăng năng suất sản xuất và hiệu quả hoạt động. Nhờ sự kết hợp hoàn hảo giữa công nghệ và cơ khí, các hệ thống tự động có thể thực hiện các tác vụ liên tục và nhanh chóng. Điều này giúp tối ưu hóa quy trình sản xuất, giảm bớt thời gian chờ đợi và tối đa hóa sử dụng tài nguyên. Hiệu suất sản xuất cao hơn cũng mang lại lợi ích cạnh tranh vượt trội trên thị trường.
1.2 Nâng cao chất lượng sản phẩm
Tự động hóa trong kỹ thuật cơ khí không chỉ giúp tăng cường năng suất mà còn đảm bảo tính chính xác và đồng nhất trong quy trình sản xuất. Do không có yếu tố con người gây ra sai sót, các hệ thống tự động thường đạt được mức độ chính xác cao hơn trong việc thực hiện các tác vụ cụ thể. Điều này dẫn đến việc nâng cao chất lượng sản phẩm, giảm thiểu lỗi sản xuất và đảm bảo độ tin cậy của sản phẩm đối với khách hàng.
1.3 Tiết kiệm nguồn lực và chi phí
Việc giảm thiểu sự phụ thuộc vào lao động con người có thể dẫn đến tiết kiệm nguồn lực và chi phí đáng kể. Máy móc tự động có khả năng hoạt động liên tục mà không cần nghỉ ngơi, giảm bớt nhu cầu về lao động ca làm việc liên tục. Điều này không chỉ tiết kiệm chi phí lao động mà còn giúp giảm bớt lãng phí thời gian và tài nguyên, tối ưu hóa hiệu quả sử dụng năng lượng và nguyên liệu.
1.4 Linh hoạt trong sản xuất, đáp ứng thị trường
Khả năng linh hoạt trong quy trình sản xuất là một trong những ưu điểm quan trọng khi áp dụng tự động hóa trong kỹ thuật cơ khí. Hệ thống tự động có thể dễ dàng thích nghi với sự biến đổi của thị trường và yêu cầu của khách hàng. Thay đổi cấu hình và thiết lập quy trình có thể được thực hiện một cách nhanh chóng và linh hoạt, giúp doanh nghiệp đáp ứng nhanh chóng với yêu cầu thay đổi mà không ảnh hưởng đến hiệu suất sản xuất.
1.5 Tăng tính bền vững và an toàn
Tự động hóa trong lĩnh vực cơ khí đóng góp vào việc tăng tính bền vững và an toàn trong quy trình sản xuất. Các hệ thống tự động có khả năng giám sát và kiểm soát các yếu tố liên quan đến an toàn và bảo vệ môi trường. Từ việc phát hiện sự cố ngay khi chúng xảy ra cho đến việc tối ưu hóa sử dụng tài nguyên, việc tự động hóa có thể giảm thiểu rủi ro tai nạn lao động và thiệt hại về môi trường.
1.6 Tạo cơ hội cho sự sáng tạo và phát triển
Sự giảm thiểu công việc thủ công cho phép người lao động tham gia vào các nhiệm vụ đòi hỏi tư duy sáng tạo hơn. Nhân viên có thể tham gia vào việc tối ưu hóa và cải tiến quy trình tự động hóa, từ việc tùy chỉnh hệ thống cho đến việc phát triển các giải pháp mới. Điều này không chỉ giúp tạo ra môi trường làm việc cởi mở hơn mà còn thúc đẩy sự phát triển liên tục của doanh nghiệp.
1.7 Tạo ra sự thay đổi toàn diện
Tự động hoá không chỉ tác động đến quy trình sản xuất mà còn tạo ra sự thay đổi toàn diện trong cách mà doanh nghiệp hoạt động. Nó thúc đẩy sự thay đổi về tư duy, quản lý và văn hóa tổ chức. Doanh nghiệp phải thích nghi với việc quản lý hệ thống tự động hóa, từ việc đào tạo nhân viên đến việc xây dựng chiến lược phát triển dựa trên công nghệ mới.
Tự động hoá giúp tăng năng suất và chất lượng sản phẩm cho đến việc tiết kiệm nguồn lực và tạo ra sự linh hoạt. Một trong những công nghệ tự động hoá được nhiều doanh nghiệp ứng dụng hiện nay là phần mềm quản lý ERP. Sau đây là các tính năng chính của phần mềm ERP LinkQ ngành cơ khí.
2. Phần mềm LinkQ ERP ngành cơ khí
Phần mềm LinkQ ERP ngành cơ khí được LinkQ nghiên cứu và phát triển từ những đặc thù của ngành với các phân hệ chính như:
2.1 Quản trị sản xuất
* Hệ thống danh mục
Danh mục sản phẩm (bổ sung mã quy trình sản xuất, mã danh mục – mã chung cho các sản phẩm có chi tiết theo dõi giống nhau ); Danh mục chi tiết theo dõi sản xuất (Mã danh mục; Mã chi tiết (khung, cánh,…); Số lượng chi tiết); Danh mục khai báo danh sách và số lượng chi tiết cho sản phẩm; Danh mục Quy trình sản xuất (Gắn sản phẩm với công đoạn và chi tiết sản xuất).
* Lệnh sản xuất
- Thông tin phần mềm xử lý: Số lệnh sản xuất; Số đơn hàng; Mã sản phẩm; Ngày giao hàng; Số lượng sản phẩm (bộ); Mã công đoạn; Mã chi tiết theo dõi sản xuất; Định mức chi tiết theo dõi sản xuất; Số lượng chi tiết (Lấy số lượng sản phẩm nhân với định mức chi tiết theo dõi sản xuất đã khai báo); Mã tổ sản xuất (Lấy theo khai báo từ danh mục công đoạn, kết nối với tài khoản người dùng đăng nhập trên App Mobile)
- Thông tin người dùng cập nhật: Định mức chi tiết theo dõi sản xuất (sử dụng cho chi tiết là song cửa sổ, thay đổi theo từng đơn hàng); Số lượng chi tiết hoàn thành (Người dùng nhập từ App Mobile, chương trình lấy về và lưu trữ trên Lệnh sản xuất)
* App Mobile (sử dụng máy tính bảng)
- Cách thức liên kết tài khoản đăng nhập App Mobile với Lệnh sản xuất: Mỗi tài khoản tương ứng với một mã nhân viên à Mỗi nhân viên thuộc một bộ phận (tổ) sản xuất -> Gán mã bộ phận sản xuất tương ứng với mỗi công đoạn.
- Cách sắp xếp danh sách Lệnh sản xuất trên App Mobile: Các Lệnh sản xuất lại (do sản xuất lỗi) đứng đầu tiên; Kế tiếp là các lệnh ưu tiên; Kế tiếp sẽ lấy theo ngày giao hàng gần nhất.
- Lưu trữ dữ liệu: Dữ liệu số lượng và ngày hoàn thành được truyền về Lệnh sản xuất và lưu trữ tại Server.
- Thời điểm Lệnh sản xuất lên App Mobile: Sau khi được tạo
* Xử lý các nội dung đặc thù
Các sản phẩm bị lỗi cần được lập Lệnh sản xuất lại. Thông tin cần nhập trên Lệnh sản xuất lại: Số lệnh (người dùng gõ thêm ký tự phân biệt sau số chươn trình tự sinh); Mã khách hàng; Số đơn hàng; Mã sản phẩm; Số lượng
* Báo cáo theo dõi sản xuất
- Thông tin: Số Lệnh sản xuất; Số đơn hàng; Mã sản phẩm; Số lượng (Bộ); Mã chi tiết; Số lượng chi tiết cần sản xuất; Số lượng chi tiết hoàn thành; Số lượng chi tiết còn lại. (Các công đoạn sản xuất được trình bày theo dạng cột, các chi tiết được trình bày theo dòng)
- Quản lý theo màu: Chưa sản xuất hiển thị màu đỏ; Đang sản xuất (đã có số lượng hoàn thành) hiển thị màu vàng; Hoàn thành hiển thị màu xanh.
2.2 Kho Thành phẩm
* Phiếu nhập kho
- Người dùng thao tác: Chọn lấy dữ liệu từ Lệnh sản xuất -> Lọc dữ liệu (Theo ngày; Theo số lệnh; Theo số đơn hàng; Theo mã sản phẩm) -> Chọn dòng sản phẩm cần nhập kho (điều chỉnh lại số lượng bộ nếu khác).
- Thông tin phần mềm lấy: Mã sản phẩm; Số đơn hàng; Số Lệnh sản xuất; Số lượng m2; Đơn giá (phần mềm cập nhật theo m2 sau khi tính giá thành); Số lượng bộ.
* Danh sách Lệnh giao hàng chờ xuất kho
- Thông tin: Mã khách hàng; Số đơn hàng; Mã sản phẩm; Ngày kế hoạch giao; Số lượng cần giao; Số lượng tồn kho; Số lượng đã giao; Số lượng còn lại; Số lượng cần giao đợt này (người dùng gõ nếu có); Chọn tạo Phiếu xuất kho
- Tạo phiếu xuất kho: Người dùng chọn chức năng, chương trình tạo Phiếu xuất kho cho các dòng sản phẩm được chọn.
* Phiếu xuất kho kiêm hóa đơn hàng hàng (ghi nhận doanh thu, công nợ)
Thông tin phần mềm lấy: Mã khách hàng (mỗi khách hàng tương ứng một phiếu xuất kho); Số đơn hàng; Mã sản phẩm; Số lượng m2; Đơn giá vốn (phần mềm cập nhập theo m2 sau khi tính giá vốn); Đơn giá bán (lấy theo đơn đặt hàng); Thuế VAT (người dùng chọn nếu có); Tài khoản nợ, tài khoản có (mặc định theo danh mục sản phẩm).
* Báo cáo kho thành phẩm
Tổng hợp nhập xuất tồn; Chi tiết vật tư; Bảng kê phiếu nhập xuất; Báo cáo tồn kho
2.3 Bộ phận kho kỹ thuật
* Hệ thống danh mục
Danh mục sản phẩm (Bổ sung trường khai báo giá trị - một con số cụ thể, để tính cao và rộng thông thủy); Danh mục nguyên vật liệu; Danh mục chi tiết (bổ sung trường check được nhập lại với những chi tiết cần nhập trên Lệnh SX, bổ sung trường chọn là chi tiết sử dụng sơn, bổ sung trường chọn là chi tiết kính).
* Form thiết lập định mức nguyên vật liệu cho sản phẩm (BOM)
- Thông tin người dùng cập nhật: Mã sản phẩm; Mã nguyên vật liệu; Mã chi tiết; Số lượng; Công thức tính chiều rộng; Công thức tính chiều dài; Nhập chiều dài, rộng cho các chi tiết cố định
- Mã hóa các thông số đầu vào từ Lệnh sản xuất để thiết lập công thức
* Lệnh sản xuất
- Thông tin phần mềm tính theo công thức: Diện tích các chi tiết đã được khai báo theo công thức; Diện tích sơn (chỉ tính các chi tiết có check sử dụng sơn và theo công thức Chiều dài chi tiết * Chiều rộng chi tiết * Tổng số lượng chi tiết).
- Thông tin phần mềm lấy cố định: Các chi tiết không khai báo theo công thức và nhập cố định vào trường chiều dài, rộng; Các nguyên vật liệu như keo, giấy,…
- Thông tin người dùng cập nhật với BOM: Chiều dài và chiều rộng của các chi tiết không thể thiết lập định mức cố định (kính).
* Xử lý một số nội dung đặc thù
- Các chi tiết theo dõi sản xuất không thể khai báo cố định theo sản phẩm như song cửa sổ, nan chớp: Người dùng cập nhật số lượng song cửa, nan chớp vào tab Quy trình sản xuất trên Lệnh sản xuất.
- Tính chiều cao và rộng thông thủy
2.4 Bộ phận kế hoạch vật tư, bộ phận kho NVL
* Phiếu nhập mua NVL
- Người dùng thao tác: Chọn mã nhà cung cấp; Chọn mã vật tư; nhập quy cách dài, rộng; nhập số lượng tấm
- Thông tin phần mềm xử lý: Tự tạo mã lô theo quy cách (Dài x Rộng); Quy đổi ra đơn vị tính kg căn cứ vào hệ số khai báo trên danh mục vật tư theo công thức Dầy* Rộng* Dài* Hệ số (người dùng có thể điều chỉnh lại).
- Lưu ý: Đơn vị tính Kg là đơn vị quản lý tồn kho chính, ghi nhận giá trị vật tư, tính giá vốn vật tư, ghi nhận công nợ nhà cung cung cấp đều theo đơn vị tính này.
- Cách quy đổi này chỉ áp dụng cho NVL là thép, còn các vật tư khác sẽ nhập số lượng và quản lý theo một đơn vị tính.
* Phiếu xuất kho NVL sản xuất (trên Winform)
Thông tin chứng từ: Loại nhập xuất; Mã vật tư; Số lượng; Đơn giá (chương trình cập nhật sau khi tính giá vốn); Mã sản phẩm; Số đơn hàng; Số lệnh sản xuất; Tài khoản nợ, có.
* Đơn đặt hàng mua (sử dụng mua kính và các vật tư khác)
Người dùng tự lập khi có nhu cầu mua hàng: Chọn mã nhà cung cấp; Chọn mã vật tư; Nhập số lượng; Nhập quy cách dài rộng.
Chương trình tạo từ Lệnh sản xuất với vật tư kính (bắt buộc phải nhập đủ quy cách dài rộng mới cho phép tạo): Mã vật tư kính; Quy cách; Số lượng tương ứng từng quy cách
* Lệnh sản xuất Huỳnh
Thông tin người dùng cập nhật: Mã vật tư (huỳnh); Quy cách; Số lượng tấm.
* Phiếu chuyển mã trên Winform (mỗi mã huỳnh tương ứng với một phiếu)
Thông tin người dùng thao tác (dùng trên giao diện winform nếu chưa sử dụng App Mobile): Chọn mã vật tư xuất; Chọn mã lô (quy cách) xuất; Chọn mã kho xuất; Nhập số lượng xuất; Chọn mã vật tư nhập (huỳnh); Nhập quy cách; Chọn mã kho nhập; Nhập số lượng nhập.
Thông tin chương trình xử lý: Tính số lượng Kg xuất; Cập nhật giá xuất sau khi tính giá vốn; Tính số lượng Kg nhập; Tạo mã lô nhập huỳnh; Cập nhật giá nhập.
* Báo cáo nhu cầu nguyên vật liệu theo ngày giao hàng
- Người dùng chọn ngày giao hàng cần tính nhu cầu.
- Chương trình xử lý: Lấy dữ liệu từ các đơn hàng đã được duyệt chờ lập Lệnh sx và Lệnh sản xuất chưa xuất kho sản xuất (căn cứ vào Lệnh sản xuất đã qua công đoạn cắt mặc định đã xuất kho). Dựa vào BOM tính ra nhu cầu NVL.
- Thông tin: Số lượng nhu cầu; Số lượng tồn kho; Số lượng cần thêm
2.5 Bộ phận kế toán
* Báo cáo công nợ
- Báo cáo công nợ nhiều tháng (xem từ tháng 1 đến tháng 12)
- Báo cáo công nợ theo tài khoản đối ứng
* Phiếu thu và báo nợ ngân hàng
Bắt buộc nhập mã nhân viên.
* Giá thành sản xuất
- Đơn vị tính giá thành: theo mét vuông sản phẩm
- Chi phí nguyên vật liệu thép làm cánh: Xuất kho đích danh cho sản phẩm -> phần mềm kết chuyển trực tiếp cho sản phẩm.
- Chi phí NVL làm khung, phụ kiện: Phân bổ căn cứ vào BOM; Các phụ kiện sử dụng thép làm sẵn (gân tăng cứng, tấm giữ khóa,…) vẫn được tham gia phân bổ; Thời điểm xác định sản phẩm được phân bổ: Khi có số lượng nhập cho công đoạn cắt laze khung (chỉ cần có số lượng nhập khác không là phân bổ cho toàn bộ sản phẩm); Xác định dở dang: Số lượng dở dang = Số lượng Lệnh sản xuất – Số lượng nhập kho theo Lệnh.
- Chi phí nguyên vật liệu keo, giấy: Phân bổ căn cứ vào BOM; Thời điểm xác định sản phẩm được phân bổ: Khi có số lượng nhập cho công đoạn hàn cánh (chỉ cần có số lượng nhập khác không là phân bổ cho toàn bộ sản phẩm); Xác định dở dang: Số lượng dở dang = Số lượng Lệnh sản xuất – Số lượng nhập kho theo Lệnh.
- Chi phí nguyên vật liệu lắp ráp (bìa, ni lông,…): Phân bổ căn cứ vào BOM; Thời điểm xác định sản phẩm được phân bổ: Khi có số lượng nhập cho công đoạn lắp ráp (chỉ cần có số lượng nhập khác không là phân bổ cho toàn bộ sản phẩm); Xác định dở dang: Số lượng dở dang = Số lượng Lệnh sản xuất – Số lượng nhập kho theo Lệnh.
- Chi phí NVL sơn: Phân bổ căn cứ vào BOM; Thời điểm xác định sản phẩm được phân bổ: Khi có số lượng nhập cho công đoạn lắp ráp (chỉ cần có số lượng nhập khác không là phân bổ cho toàn bộ sản phẩm); Xác định dở dang: Số lượng dở dang = Số lượng Lệnh sản xuất – Số lượng nhập kho theo Lệnh.
- Chi phí nhân công, sản xuất chung: Phân bổ căn cứ vào số lượng mét vuông thành phẩm nhập kho. Không đánh giá dở dang cuối kỳ.
- Các vật tư đi kèm thời điểm giao hàng: Xuất kho trước thời điểm nhập kho thành phẩm để tham giá tính giá thành.
2.6 Quản trị bán hàng
* Hệ thống danh mục
Danh mục nhóm khách hàng; Danh mục khách hàng; Danh mục phụ kiện (khóa; phào giả; ô nan/ thoáng kính;…); Danh mục nhóm huỳnh; Danh mục huỳnh; Danh mục chủng loại cửa; Danh mục loại cửa; Danh mục loại sản phẩm; Danh mục sản phẩm; Danh mục chính sách giá.
* Nghiệp vụ
- Lập báo giá:
Tại dòng báo giá cho sản phẩm: Chọn mã sản phẩm; Chọn chủng loại cửa; Chọn loại cửa; Chọn mã huỳnh 1; Chọn mã huỳnh 2; Nhập chiều dài ô chờ; Nhập chiều rộng ô chờ; Nhập bề dầy tường; Nhập chiều cao, rộng thông thủy (phần mềm tính theo khai báo trên danh mục sản phẩm, nếu khác người dùng nhập lại); Nhập số lượng bộ; -> Phần mềm lấy giá từ chính sách giá đã khai báo; Chọn hướng mở; Chọn hướng phào; chọn mã phụ kiện (từ danh mục phụ kiện)
Tại dòng báo giá cho phụ kiện: Chọn mã sản phẩm; Chọn mã phụ kiện; nhập chiều dài; nhập chiều rộng (nếu phụ kiện liên quan đến thoáng kính, nan chớp, phào giả); Nhập số lượng -> Phần mềm lấy giá từ chính sách giá đã khai báo.
Nhập thông tin giao hàng: Ngày giao hàng; Thông tin người nhận hàng; Địa chỉ giao hàng (mặc định từ danh mục khách hàng và có thể điều chỉnh); Nhập số tiền tạm ứng
Duyệt báo giá để lên đơn hàng chờ lập Lệnh sản xuất
Phần mềm tạo tự động số báo giá theo quy tắc: Mã khách hàng + Hai số cuối của năm + Số tự tăng theo năm.
Sử dụng số báo giá để làm số đơn hàng (Số báo giá và số đơn hàng là một).
Lưu ý: Các phụ kiện được đặt riêng và không nằm trong một bộ sản phẩm được đặt thì cần tạo mã sản phẩm và quản lý riêng như một sản phẩm.
- Danh sách đơn hàng chờ lập lệnh sản xuất:
Thông tin: Mã khách hàng; Số đơn hàng; Mã sản phẩm; Ngày giao hàng; Số lượng bộ; Số lượng cánh; Đơn hàng ưu tiên; Số lượng bộ đã lập Lệnh sản xuất; Số lượng bộ còn lại; Chọn sản phẩm để tạo lệnh sản xuất.
Cách sắp xếp: Đơn hàng ưu tiên để trên cùng; Tiếp đến theo thứ tự đơn hàng có ngày giao hàng gần nhất đên xa nhất; Các sản phẩm được lập lệnh sản xuất hết số lượng đơn hàng sẽ ẩn khỏi danh sách.
Trạng thái: Đơn hàng chưa lập Lệnh; Đơn hàng đã lập Lệnh; Tất cả.
- Tạo Lệnh sản xuất:
Để linh động theo thực tế, người dùng tự chọn danh sách các đơn hàng cần tạo Lệnh sản xuất và tạo Lệnh.
* Báo cáo
- Báo cáo giá trị đơn hàng: Giá trị trên đơn hàng; Giá trị đã xuất kho giao hàng; Giá trị còn lại.
- Báo cáo quản lý đơn hàng theo loại cửa: Mã khách hàng; Số đơn hàng; Ngày nhận; Ngày giao; Tổng số lượng; Tổng số lượng nhập kho; Tổng số lượng xuất kho; Tổng số lượng còn phải giao; Tổng tiền; Đã đặt cọc (Lấy từ trường tiền đặt cọc trên đơn hàng); Còn lại. (LinkQ phân tích thêm cách xem lại cửa theo dòng để linh động sau này phát sinh mới thêm loại cửa)
* Lệnh xuất kho giao thành phẩm (Lệnh giao hàng)
- Danh sách đơn hàng chờ lập Lệnh giao hàng:
Thông tin tổng: Mã khách hàng; Số đơn hàng; Tổng số lượng đơn hàng; Tổng số lượng đã giao; Tổng số lượng còn lại.
Thông tin chi tiết sản phẩm: Mã sản phẩm; Tên sản phẩm; Ngày giao hàng; Số lượng (bộ); Số lượng đã nhập kho; Số lượng đã giao; Số lượng còn lại (Số lượng – Số lượng đã giao); Số lượng cần giao đợt này (chương trình lấy theo số lượng đã nhập kho thành phẩm khi chọn, người dùng có thể nhập lại); Chọn tạo Lệnh giao hàng
- Lệnh giao hàng:
Thông tin người dùng nhập: Ngày kế hoạch giao
Thông tin phần mềm xử lý: Mã khách hàng; Địa chỉ giao hàng (lấy từ đơn hàng); Mã sản phẩm; Số lượng.
Sự phát triển không ngừng của công nghệ và cơ khí sẽ tiếp tục thúc đẩy việc áp dụng tự động hóa, tạo ra những tiến bộ đáng kể cho các ngành công nghiệp. Do đó, các doanh nghiệp cơ khí nên nhanh chóng ứng dụng công nghệ tự động hoá, đặc biệt là triển khai phần mềm ERP vào quản lý và vận hành doanh nghiệp nhằm tối ưu quy trình, chi phí và thời gian sản xuất góp phần nâng cao chất lượng, năng suất tăng cạnh tranh thị trường trong và ngoài nước.
Để biết thêm thông tin về phần mềm LinkQ ERP ngành Cơ khí, mời bạn đăng ký theo thông tin sau:

Tin khác:
- Phần mềm ERP sản xuất
- Phần mềm Quản lý kho sản xuất
- Phần mềm Tính giá thành sản xuất
- Phần mềm Lập kế hoạch sản xuất
- Phần mềm kế toán sản xuất
- Phần mềm Quản lý nhân sự sản xuất
- Giải pháp ERP khởi đầu cho chuyển đổi trong ngành cơ khí
- Sự khác biệt giữa Phần mềm Customize với Phần mềm Đóng gói
- Quy trình triển khai LinkQ 7S
- Tính giá thành chăn nuôi heo